案例中心
电驱壳体从试制到 12 万套年配套
客户新平台电驱壳体原供应商在轴承孔与密封面同轴度上波动大,导致台架振动值偶发超标,且扩产计划在 10 个月内需产能翻倍。
项目背景
客户当时面临的问题
客户新平台电驱壳体原供应商在轴承孔与密封面同轴度上波动大,导致台架振动值偶发超标,且扩产计划在 10 个月内需产能翻倍。
我们的方案
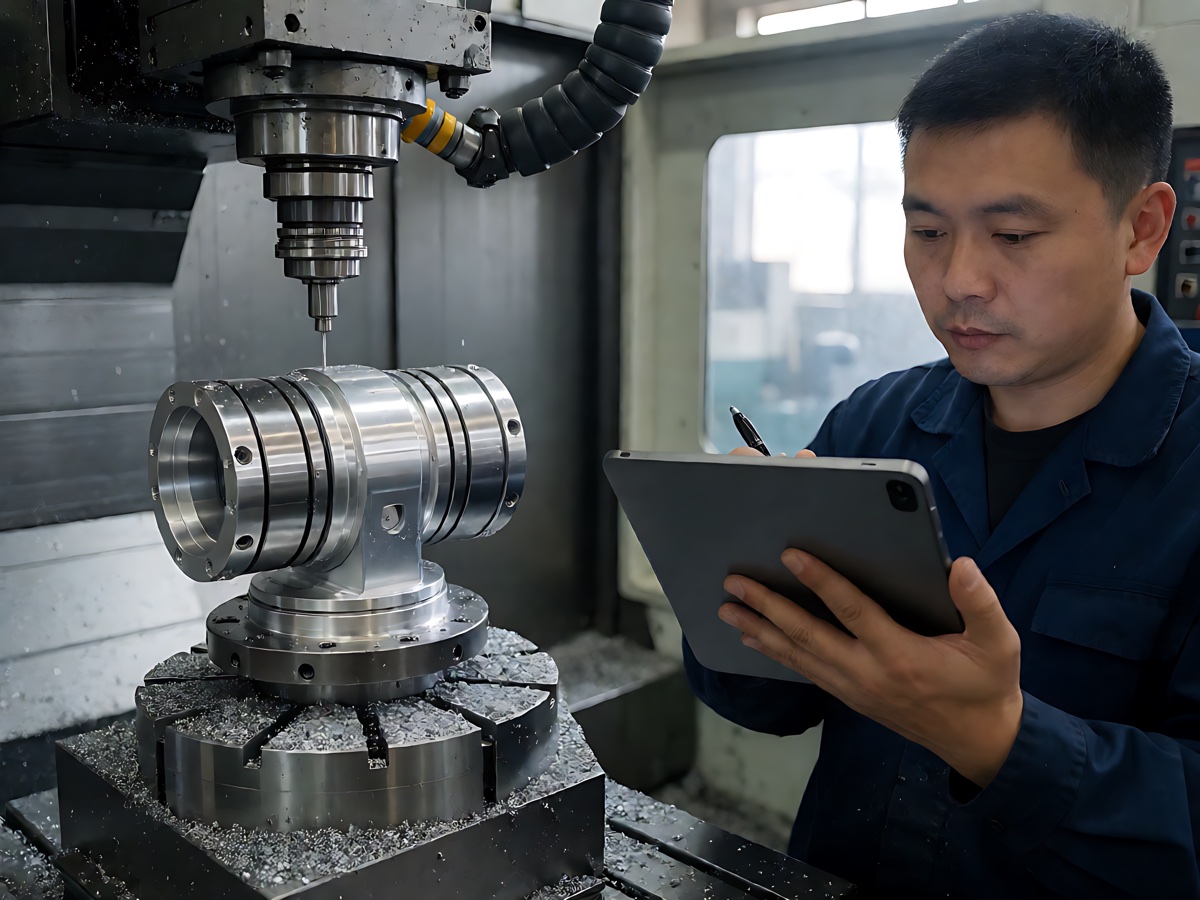
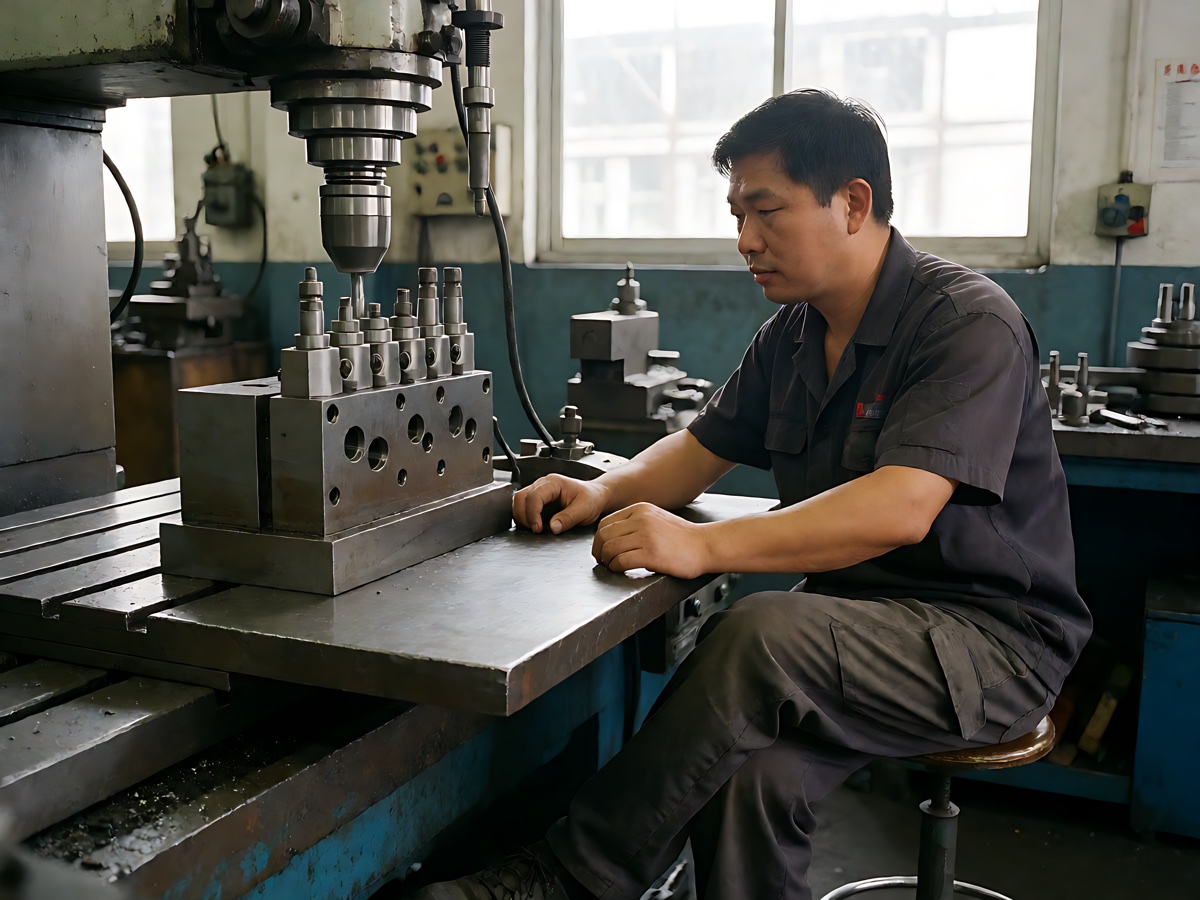
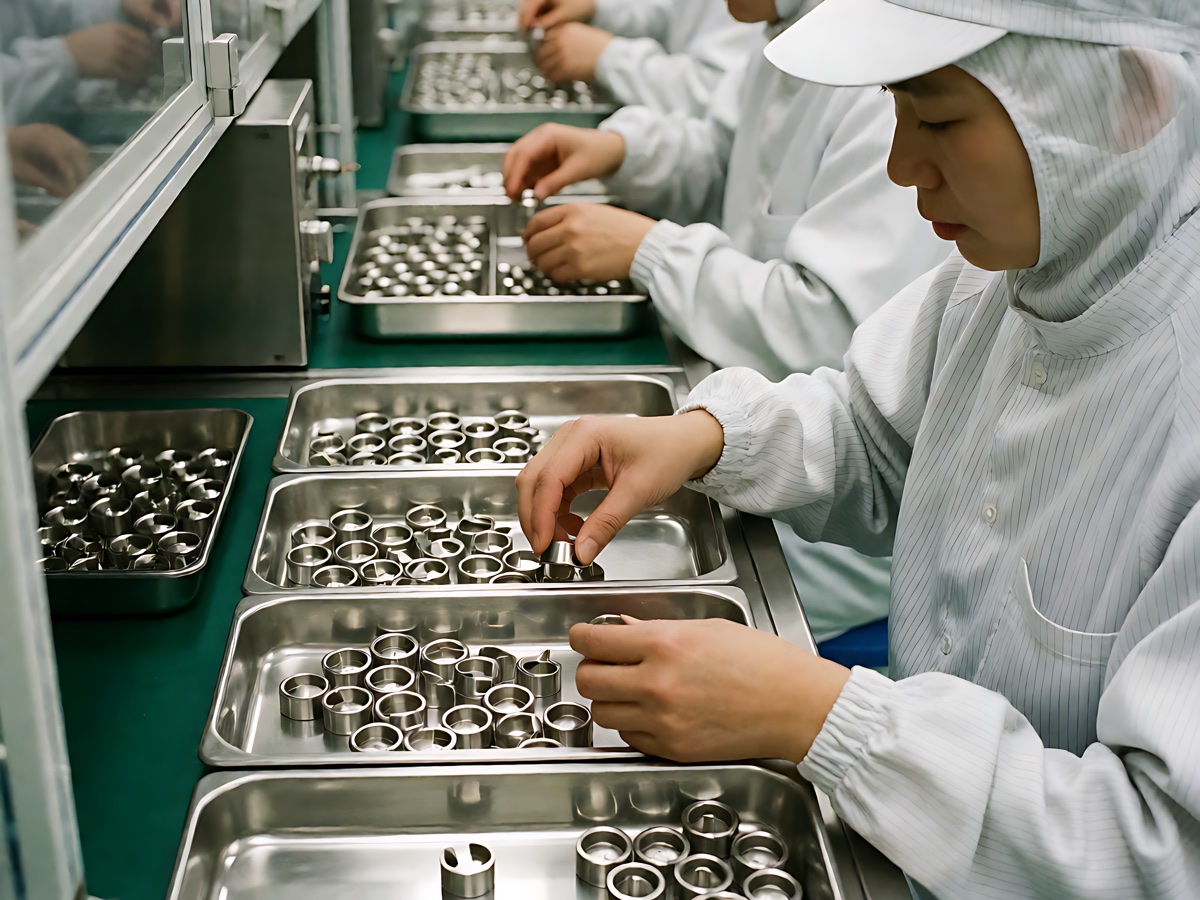
重新设计工艺路线,将轴承孔、密封面与水冷流道合并到五轴一次装夹完成;引入低温切削与在线测量补偿;建立 MES 关键工序扫码追溯。
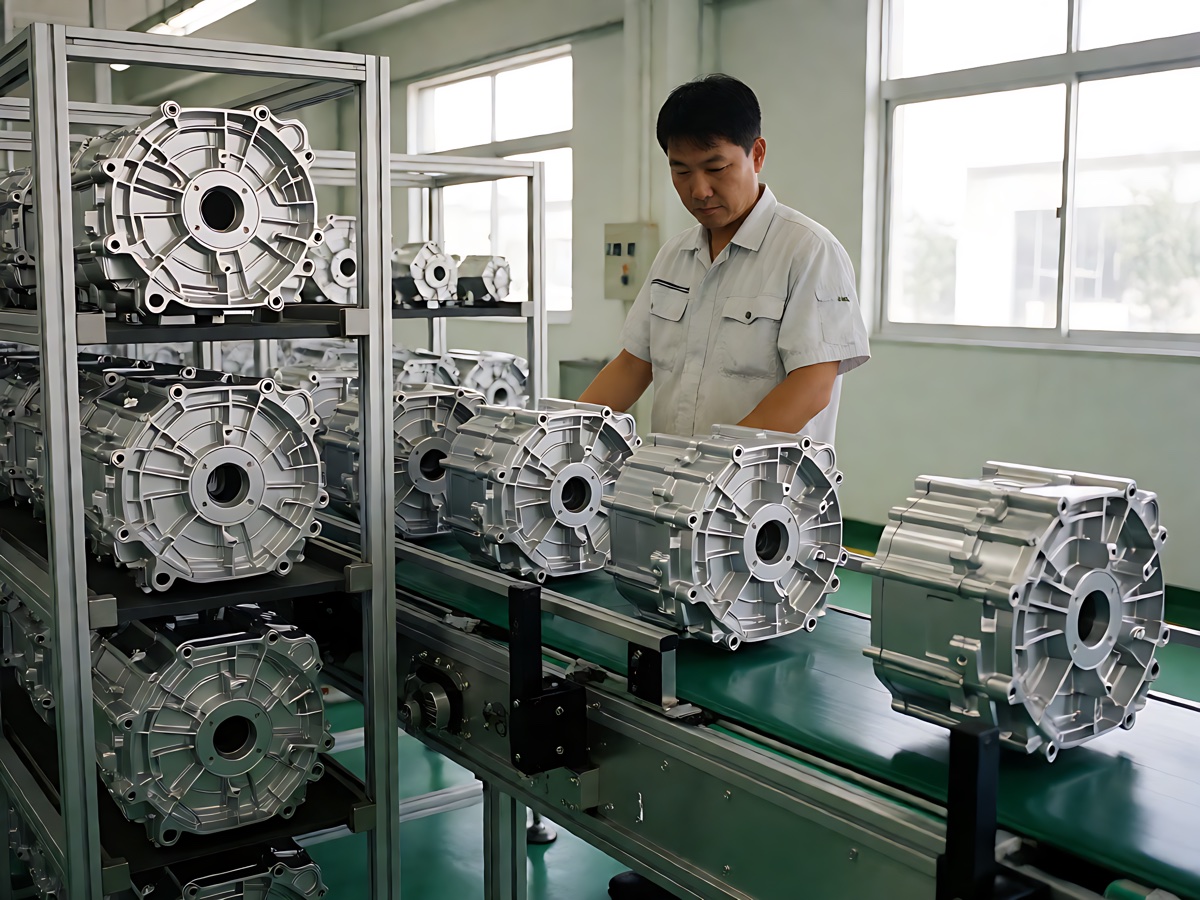
关键指标
0.015mm同轴度
12 万套年配套
0 PPM重大缺陷
交付结果
项目取得的可量化成果
以下数据来自项目结项报告,统计口径已与客户确认。
轴承孔与密封面同轴度从 0.05mm 收敛至 0.015mm
台架振动值超标批次由 3.2% 降至 0
通过客户 PPAP 三级提交,进入量产供货
配合客户完成 10 个月内产能翻倍计划
给同类项目的启示
这个案例的核心不在某一道工序做得有多好,而在于把客户的失效模式转化为可测量的工艺参数, 并用体系手段保证参数在批量中不漂移。这也是我们处理所有精密零件订单的基本思路。
有类似的问题需要解决?
请描述您遇到的具体现象与统计口径,我们会给出问题定位思路与验证方案建议。