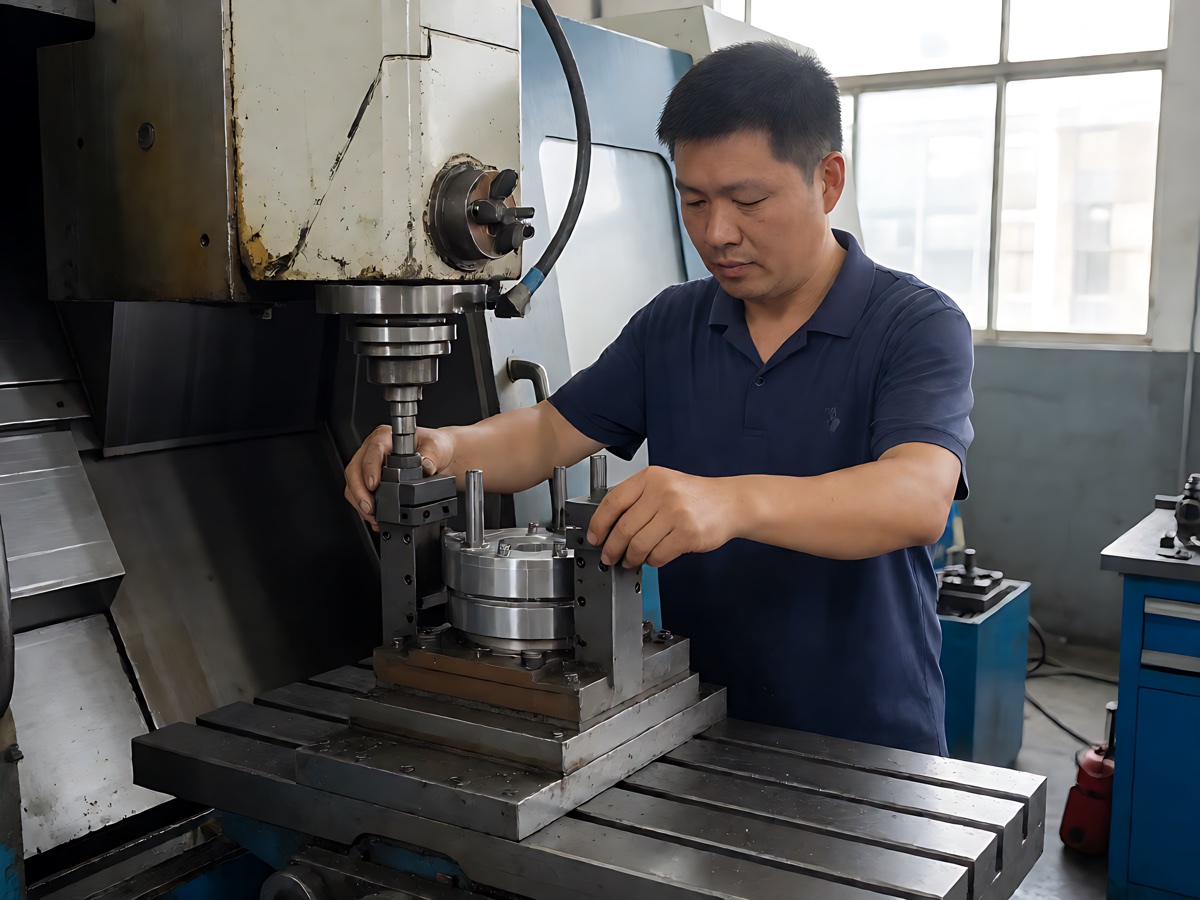
小批量订单的成本大头往往不在切削时间,而在装夹与找正;夹具模块化是缩短换型时间的有效路径。
本文数据与结论来自恒精精密机械的实际项目记录与产线统计。如与您的经验存在差异, 欢迎通过联系页面与我们交流具体工况,我们会给出针对性的分析。
在单批次 100 件以下的小批量订单中,切削时间往往只占加工周期的 30% 到 40%,其余时间消耗在装夹、找正、试切与测量上。这意味着提升小批量交付效率的关键,常常不是提高切削参数,而是减少非切削时间。
夹具模块化是最直接的路径。将常用定位元件、夹紧机构与快换底板标准化,新产品只需更换少量专用定位件即可复用大部分结构。我们的实践数据显示,模块化程度较高的夹具,换型时间可以比专用夹具缩短约 60%。
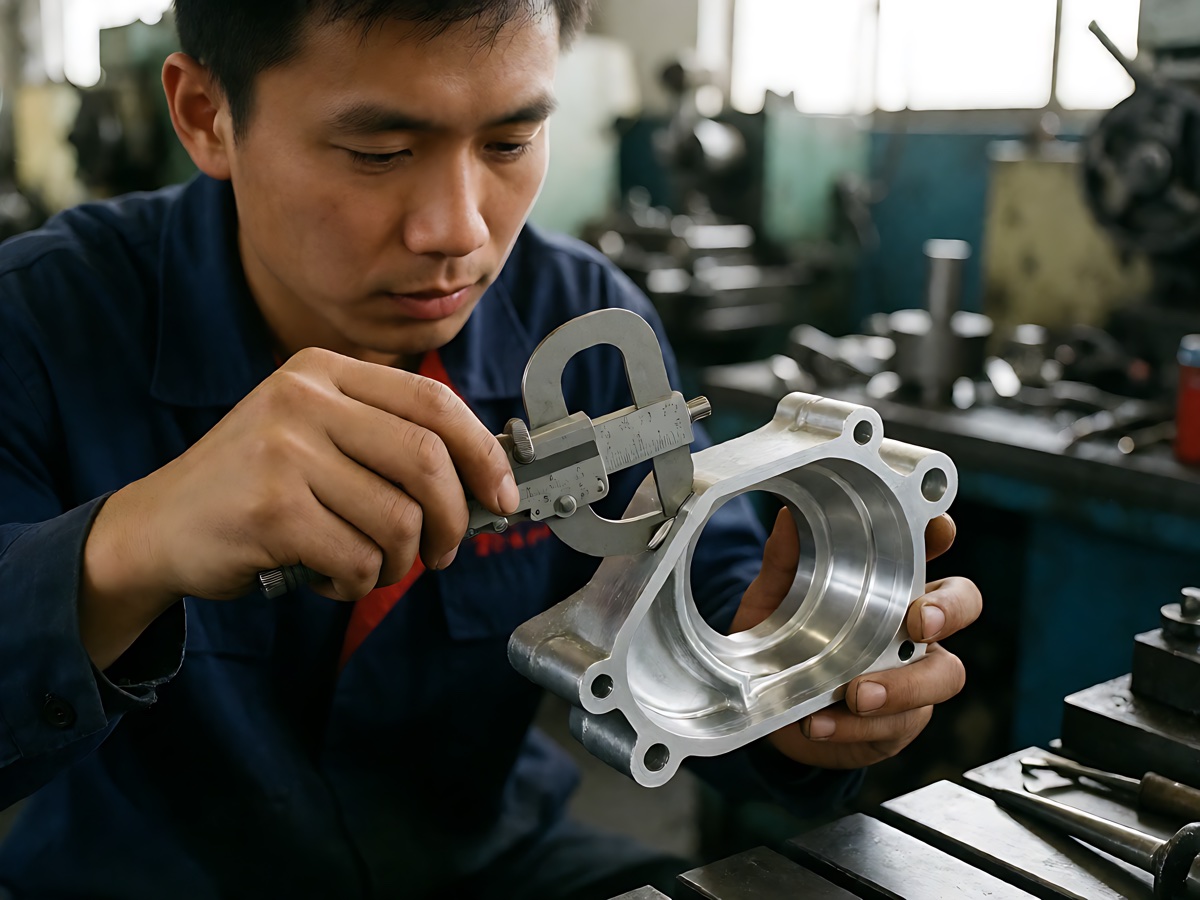
另一个容易被忽视的点是"一面两销"定位的稳定性。很多现场装夹问题看似是设备精度不足,实际是定位基准选择不合理,导致重复定位一致性差。在图纸评审阶段就把定位基准与夹紧点确定下来,往往比事后调机更有效。
最后是测量的前置。把首件测量安排在试切之后、批量之前,而不是批量结束后,可以在问题扩大前拦截。这个顺序上的调整,成本几乎为零,但避免的返工损失往往相当可观。