工艺原理、失效分析与选型方法。只写我们真正在产线上用过、验证过的内容。
从让刀、热变形与装夹变形三个维度拆解薄壁件精度失控的根因,并给出可落地的工艺对策。
从精度等级、效率与成本三个维度对比两种齿轮加工路线,并给出常见品类的选型建议。
小批量订单的成本大头往往不在切削时间,而在装夹与找正;夹具模块化是缩短换型时间的有效路径。
三期项目规划建筑面积 2.5 万平方米,核心目标是将多品种小批量订单的换型时间再压缩 40%,人均产出提升 35%。
SGS 审核组对洁净装配车间、批记录追溯与工艺验证文件进行了为期两天的现场审核,未开具不符合项。
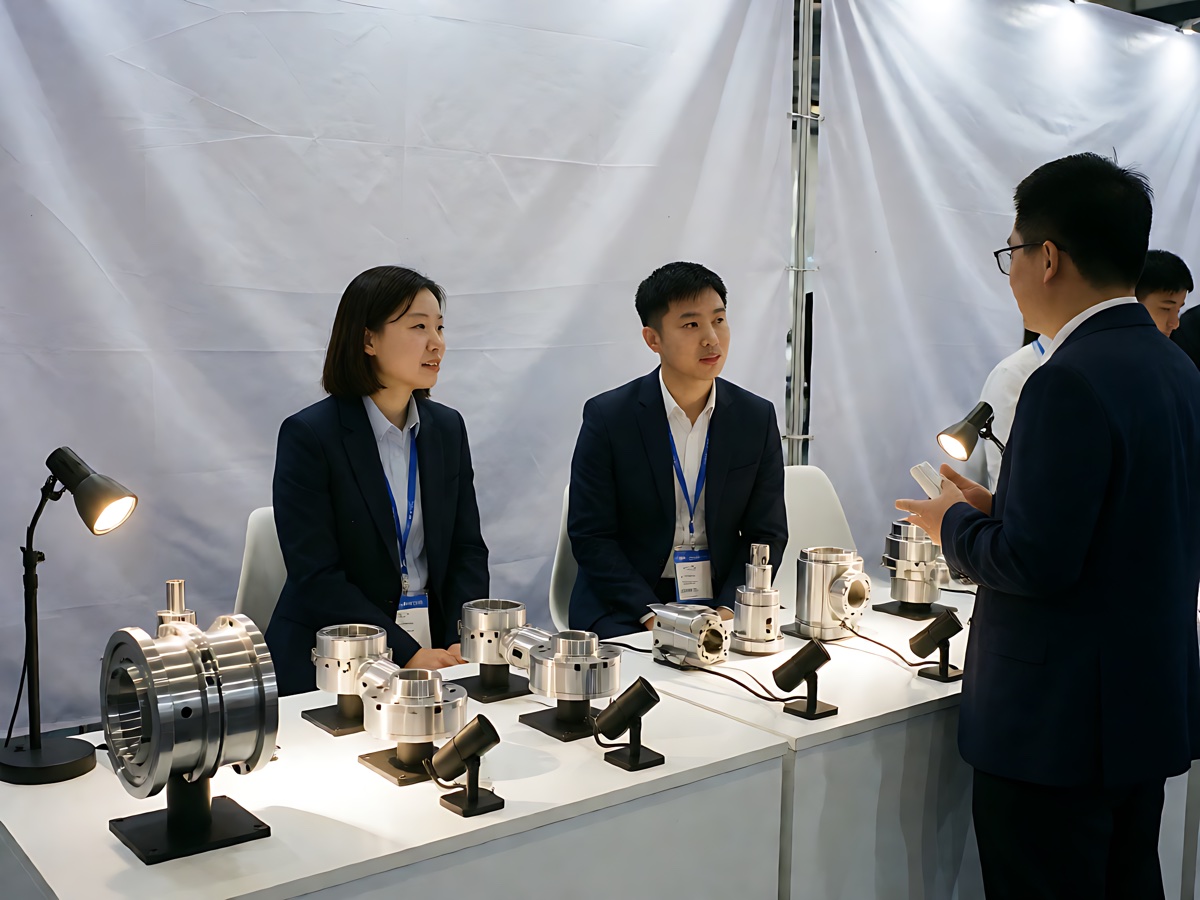
将重点展示机器人关节壳体、谐波减速器柔轮与新能源电驱壳体三组代表性零件及配套检测报告。
欢迎拨打技术热线,或通过联系页面提交问题。我们的工程师会在一到两个工作日内回复。
 微信公众号 · 青衣网络科技
 扫码添加微信好友