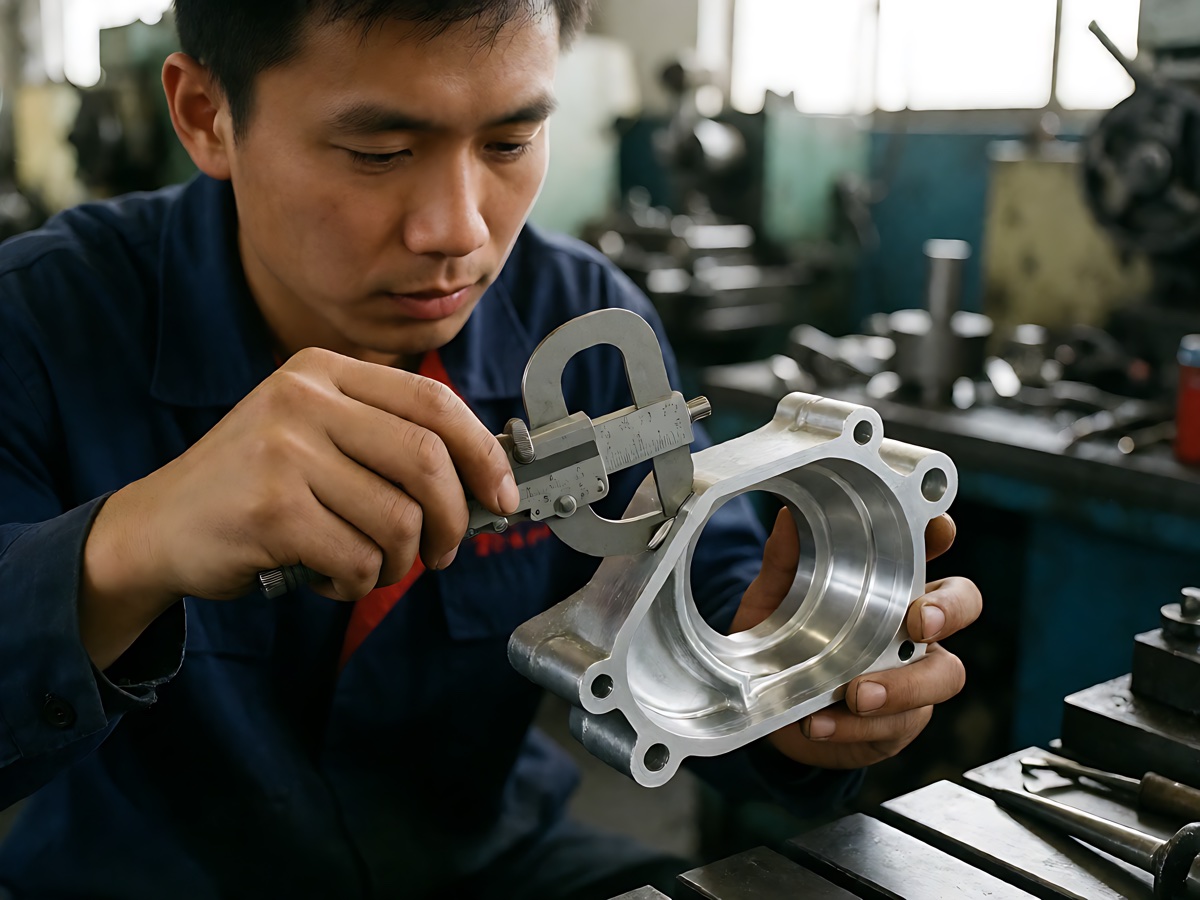
从让刀、热变形与装夹变形三个维度拆解薄壁件精度失控的根因,并给出可落地的工艺对策。
本文数据与结论来自恒精精密机械的实际项目记录与产线统计。如与您的经验存在差异, 欢迎通过联系页面与我们交流具体工况,我们会给出针对性的分析。
薄壁铝合金件是精密加工中最容易超差的品类之一。同样是 0.01mm 的公差要求,实体件可以稳定做到,薄壁件却可能在同一批次内出现数倍波动。问题往往不出在设备精度上,而在于对变形机理的理解不足。
第一种成因是让刀。切削力作用下,薄壁发生弹性退让,实际切深小于名义切深,形成"腰鼓形"误差。控制方法是减小径向切削力:采用小切深、高转速、大进给的轻切削参数,配合锋利的刀具与充足的切削液。
第二种成因是热变形。铝合金导热快但热膨胀系数大,局部温度升高会引起尺寸漂移,且这种漂移在冷却后才完全显现。控制方法包括低温切削、工序间充分冷却、以及将粗加工与精加工分开并在中间安排时效。
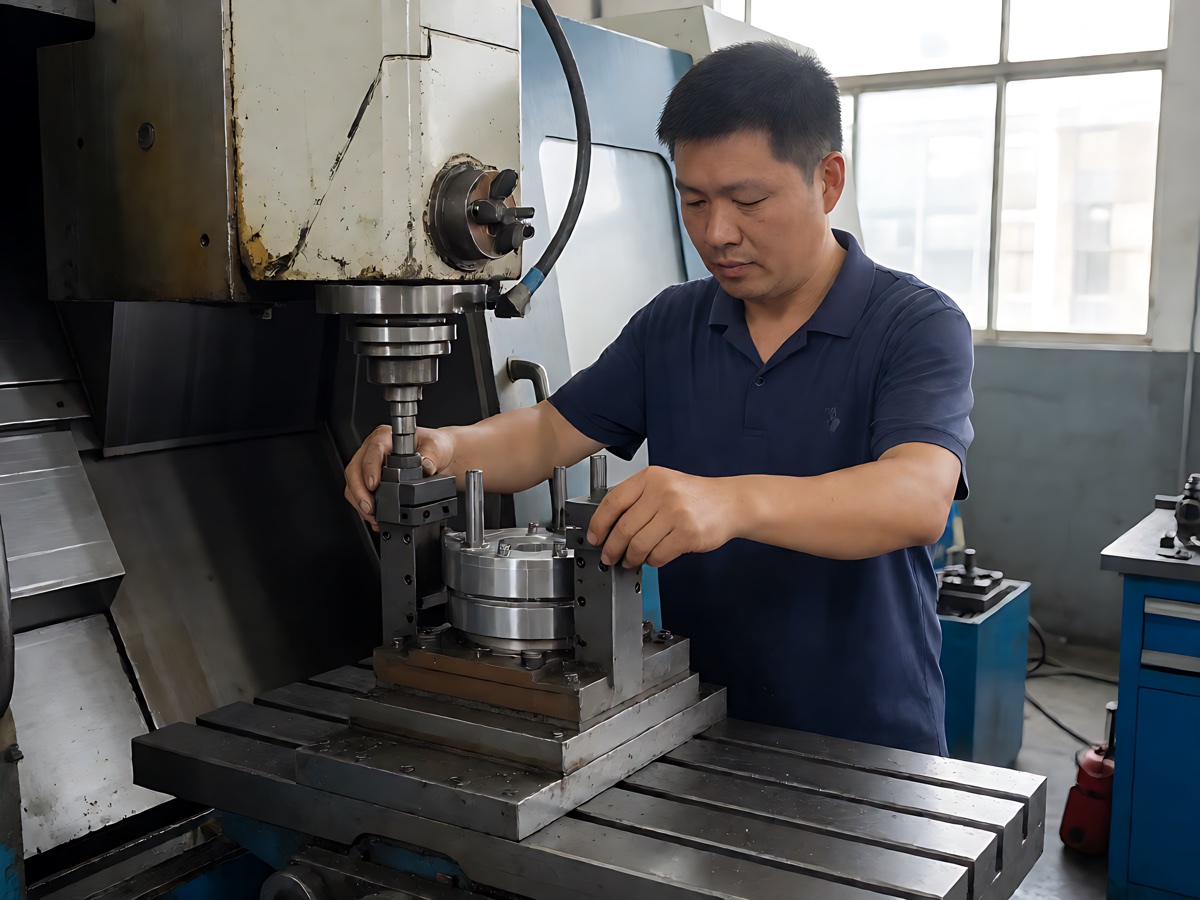
第三种成因是装夹变形。传统机械夹紧的径向力足以让 2.mm 壁厚的壳体产生可见椭圆度。控制方法是改用真空吸附夹具或低熔点合金填充,让夹紧力均匀分布;也可以在粗加工阶段预留应力释放槽,精加工前去除。
三种成因常常同时存在,因此实际对策需要组合使用。我们的经验是:先用有限元或经验数据判断哪一类成因占主导,再有针对性地施策,而不是盲目叠加所有手段——那样往往既增加了成本,又没有解决真正的问题。