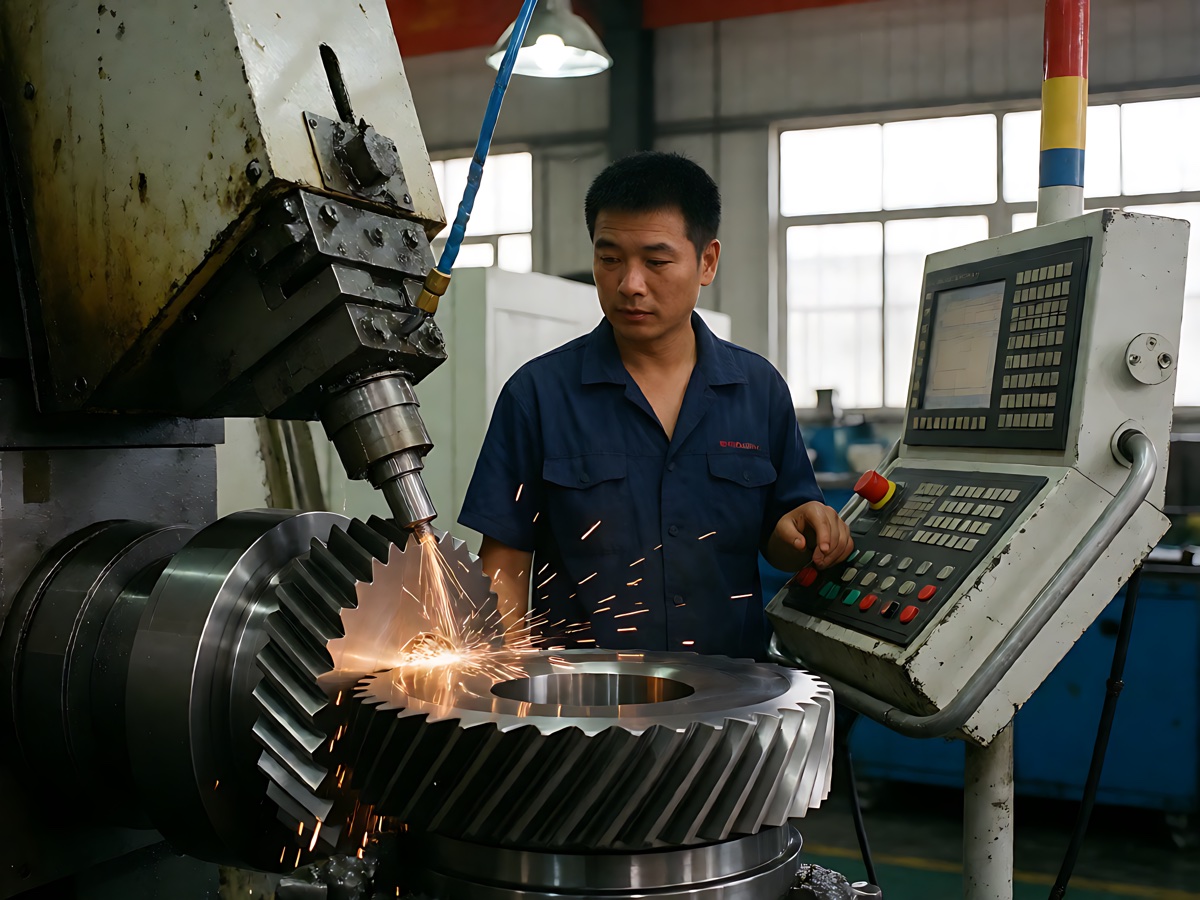
从精度等级、效率与成本三个维度对比两种齿轮加工路线,并给出常见品类的选型建议。
本文数据与结论来自恒精精密机械的实际项目记录与产线统计。如与您的经验存在差异, 欢迎通过联系页面与我们交流具体工况,我们会给出针对性的分析。
齿轮是精密传动的基础件,加工路线选择直接影响成本与性能。滚齿与磨齿是最常见的两条路线,很多客户在询价时并未明确自己真正需要的精度等级。
滚齿属于成形法加工,效率高、刀具成本低,适合 8 级及以下精度、大批量场景。渗碳淬火前的滚齿精度可以做到 7 级左右,但热处理后的变形无法完全避免,这是滚齿路线在高端应用中的主要瓶颈。
磨齿属于展成法加工,在淬火后进行,可以修正热处理变形,稳定达到 6 级甚至 5 级精度,齿面粗糙度可达 Ra0.4μm 以下。代价是效率约为滚齿的五分之一,设备与砂轮成本更高。
选型的关键是问清楚三个问题:传动误差要求是多少、批量有多大、噪声指标是多少。一般来说,机器人关节与精密减速机推荐磨齿;通用减速机与农机传动在批量大、精度要求 8 级以下时,滚齿是更经济的选择。
还有一种折中路线:滚齿-淬火-剃齿或珩齿。珩齿可以去掉热处理氧化皮并改善表面质量,精度介于滚齿与磨齿之间,适合对成本敏感又不满足于纯滚齿的场景。